


Cat:Mesin penggilingan roll cnc
Mesin penggilingan roll cnc
Serangkaian alat mesin ini dapat secara otomatis memotong alur sabit dengan arah rotasi yang berbeda dan sudut helix apa pun. Itu dapat membagi men...
Lihat detailnya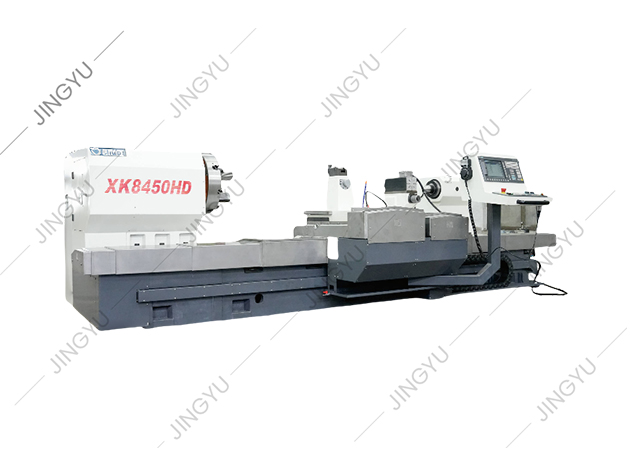
Kunjungi bengkel mesin mana pun, dan mesin bubut adalah pekerja keras yang mengubah batangan mentah menjadi poros, ring, dan komponen dengan ukuran tepat. Namun kesenjangan antara potongan bersih dan benda kerja bekas jarang sekali disebabkan oleh tenaga mentah. Ini tentang metode. Mengoperasikan mesin bubut dengan aman dan akurat dilakukan dengan urutan yang berulang: periksa mesin, pasang benda kerja dengan aman, letakkan pahat di tengah, pilih kecepatan dan pengumpanan yang realistis, lalu lakukan pemotongan pertama yang terkontrol. Operator baru juga harus mengetahui ayunan mesin bubut dan jarak antar pusat; mencoba membuat mesin bekerja melampaui batas tersebut akan mengundang getaran dan kegagalan alat. Kuasai urutan dasar, dan setiap pengoperasian selanjutnya—menghadap, memutar, membuat alur, dan berpisah—menjadi masalah pengukuran yang cermat dan penyesuaian kecil.
Sebelum Anda menyentuh kontrolnya, periksa mesin bubutnya. Pastikan rahang pencekam bersih dan bebas serpihan, tiang perkakas terpasang erat, dan jalurnya mempunyai lapisan tipis oli. Pastikan kunci pencekam telah dilepas dari pencekam sebelum memulai spindel. Kebiasaan sederhana ini mencegah kecelakaan bubut yang paling umum: kunci chuck terlempar dari rakitan yang berputar. Pastikan juga bahwa alat pemotong tajam dan digiling dengan benar untuk material tersebut. Periksa ketinggian cairan pendingin jika mesin menggunakan cairan pendingin, dan pastikan bahwa wadah chip tidak meluap. Kemudian bersihkan area di sekitar mesin. Kain perca, perkakas, dan bahan mentah berada di meja kerja, bukan di tempat tidur mesin bubut.
Keselamatan pada mesin bubut bukanlah sebuah daftar slogan; itu adalah seperangkat batasan fisik. Kenakan kacamata pengaman setiap saat. Jangan memakai sarung tangan, baju lengan longgar, atau perhiasan saat penggulung sedang bekerja. Jangan sekali-kali meraih benda kerja yang berputar untuk menghilangkan serpihan; hentikan spindel dan gunakan kuas. Jauhkan tangan Anda dari chuck dan zona pemotongan. Jika benda kerja mulai bergetar atau bergetar, hentikan mesin dan perbaiki masalahnya daripada mendorongnya. Jangan pernah meninggalkan mesin berjalan tanpa pengawasan. Jika Anda perlu memeriksa permukaan akhir atau memeriksa alat, hentikan penggulung terlebih dahulu. Bagi operator yang berpindah dari mesin bubut manual ke mesin bubut CNC, terdapat bahaya tambahan, seperti pergerakan cepat yang terprogram dan penggantian pahat secara otomatis. Panduan praktis tentang meningkatkan keselamatan pengoperasian pada mesin bubut rol CNC mencakup situasi ini secara lebih rinci.
Untuk sebagian besar pekerjaan, chuck self-centering dengan tiga rahang adalah cara tercepat untuk menahan stok bulat. Pastikan benda kerja terpasang sepenuhnya dan rahang menempel pada permukaan melingkar, bukan pada sudut. Sisakan material yang menonjol secukupnya untuk pengoperasian; overhang yang berlebihan menyebabkan defleksi dan obrolan. Untuk poros yang panjang, gunakan bagian tengah tailstock atau sandaran yang stabil untuk menopang ujung terjauh. Untuk blanko berbentuk persegi atau tidak beraturan, alihkan ke chuck independen dengan empat rahang dan tunjukkan bagian yang benar. Ini menambah waktu penyiapan, namun ini adalah cara yang tepat untuk menahan material tidak bulat. Dalam aplikasi gulungan berat, benda kerja seringkali terlalu besar untuk chuck standar, itulah sebabnya a mesin bubut gulungan CNC menggunakan chuck dan pelat muka yang diperkuat yang dirancang untuk konsentrisitas tinggi di bawah beban berat.
 Pabrik Bubut Roll Grosir, Pemasok Mesin Nantong Jingyu Co., Ltd. adalah Pabrik Bubut Roll Cina dan pemasok mesin bubut Roll CNC, memproduksi mesin bubut Roll grosir untuk dijual Lihat Produk →
Alat pemotong harus dipasang dengan ujungnya tepat pada garis tengah spindel. Peralatan yang dipasang terlalu tinggi akan bergesekan dan aus; set pahat yang terlalu rendah dapat menyebabkan bunyi berceloteh atau menggali ke dalam. Untuk sebagian besar operasi pembubutan, pahat harus mendekati pekerjaan pada sudut sisi tajam sekitar 90 derajat, dengan jarak bebas ke depan yang cukup untuk menghindari gesekan. Kencangkan tiang pahat dengan kuat, dan lakukan pemotongan percobaan sebelum melakukan proses pemesinan penuh.
Tiga parameter pemotongan berinteraksi untuk menentukan hasilnya: kecepatan spindel, laju pengumpanan, dan kedalaman pemotongan. Dalam pembubutan manual, kecepatan spindel sering dinyatakan sebagai kecepatan potong dalam meter permukaan per menit. Kecepatan dan pengumpanan yang lebih tinggi menghilangkan logam lebih cepat, namun juga meningkatkan panas dan keausan alat. Untuk mengatur kecepatan spindel gunakan rumus RPM = (kecepatan potong × 1000) / (π × diameter benda kerja). Untuk batang baja ringan 50 mm pada kecepatan 30 m/mnt, hasilnya kira-kira 190 RPM. Titik awal yang aman untuk baja ringan dengan perkakas baja kecepatan tinggi adalah kecepatan potong 25–35 meter per menit, umpan 0,1–0,3 milimeter per putaran, dan kedalaman antara 0,5 dan 2,5 milimeter. Tabel di bawah ini memberikan nilai awal yang konservatif; sesuaikan berdasarkan kondisi benda kerja dan pahat sebenarnya.
| Operasi | Kecepatan potong (m/mnt) | Umpan (mm/putaran) | Kedalaman potong (mm) |
|---|---|---|---|
| Hidup seadanya | 25 | 0,20–0,40 | 1,5–2,5 |
| Penyelesaian | 30–40 | 0,05–0,15 | 0,20–0,50 |
Untuk perkakas karbida, kecepatan potong bisa dua hingga tiga kali lebih tinggi. Poin pentingnya adalah memulai secara konservatif, mendengarkan suara pemotongan, dan meningkatkan parameter hanya ketika mesin dan perkakas dalam keadaan stabil.
Menghadapi produces a flat, square end on the workpiece. Mount the tool so it can move across the end of the part. With the spindle turning, move the tool from the outside edge toward the center, using a light feed. Take small passes; a final pass with a fine feed leaves a smooth surface.
Pembubutan lurus mengurangi diameter benda kerja sepanjang panjangnya. Gunakan alat pemutar sebelah kanan dan gerakkan dari ujung tailstock ke arah headstock, kecuali jika Anda memotong hingga ke bahu. Ambil kedalaman pemotongan dari diameter, dan periksa diameter dengan jangka sorong atau mikrometer setelah setiap lintasan untuk menghindari bagian yang terlalu kecil atau terlalu besar. Cairan pemotongan harus diaplikasikan secara konsisten pada ujung tombak untuk menghilangkan panas dan meningkatkan penyelesaian permukaan.
Untuk alur, atur alat ke lebar yang diperlukan dan masukkan lurus ke dalam. Untuk bahu, kerjakan diameter yang lebih besar terlebih dahulu, lalu diameter yang lebih kecil, dan luruskan sudutnya dengan alat kecil. Perpisahan menggunakan bilah sempit yang diumpankan secara radial dengan kecepatan rendah dengan banyak cairan pemotongan. Dalam setiap kasus, kurangi kecepatan spindel saat memotong permukaan terputus atau alur yang dalam untuk mencegah obrolan.
Pembelokan yang akurat bukanlah sebuah tebakan. Setelah percobaan pemotongan, hentikan spindel dan ukur diameternya dengan mikrometer luar atau jangka sorong. Bandingkan pengukuran dengan target, lalu gunakan kerah mikrometer geser silang untuk menambah atau mengurangi kedalaman. Saat Anda mendekati ukuran akhir, lakukan gerakan yang sangat ringan dan ukur lagi. Jika bagian salah satu ujungnya lebih besar dari ujung lainnya, tailstock tidak sejajar; sesuaikan offset tailstock dan ambil potongan lagi. Ingatlah bahwa bagian yang baru dipotong dapat mengembang karena panas pemotongan; jika Anda memerlukan toleransi yang ketat, biarkan bagian tersebut dingin hingga suhu kamar sebelum pengukuran akhir. Pada mesin bubut CNC, prinsip yang sama berlaku, namun mesin menggunakan offset pahat terprogram untuk melakukan koreksi ukuran secara otomatis.
Pada mesin bubut manual, setiap keputusan terjadi secara real time: operator menetapkan kecepatan, menggerakkan kereta, dan membaca dial. Mesin bubut CNC memindahkan sebagian besar tanggung jawab tersebut ke dalam program. Operator masih memasang benda kerja, mengatur offset pahat, dan menjalankan pemeriksaan benda kerja pertama, namun alat berat mengontrol jalur pemotongan, pengumpanan, dan kecepatan spindel secara konsisten. Hal ini sangat berguna untuk profil yang kompleks dan kumpulan yang berulang. Untuk bengkel yang memproduksi gulungan besar atau berat, mesin bubut mill-roll CNC presisi tinggi dapat mengerjakan kontur yang memerlukan beberapa pengoperasian manual dan perkakas cetakan khusus. CNC juga memungkinkan pemeriksaan dalam proses dan kompensasi pahat otomatis, namun fitur tersebut bergantung pada keakuratan pengaturan awal. Namun, pemahaman operator mengenai dasar-dasar pemotongan tetap penting; program CNC tidak dapat memperbaiki sisipan yang tumpul, benda kerja yang tidak aman, atau offset yang buruk.
Mengoperasikan mesin bubut bukanlah suatu keterampilan tunggal melainkan serangkaian keputusan kecil. Mulailah dengan mesin yang bersih dan perkakas yang tajam, pegang benda kerja dengan kuat, pilih kecepatan yang masuk akal, dan ukur pada setiap langkah. Baik Anda menjalankan mesin manual atau model CNC, dasar-dasar tersebut menentukan apakah Anda memproduksi suku cadang atau skrap yang bagus. Untuk operator dan teknisi pabrik yang ingin membandingkan opsi mesin, informasi produk di Nantong Jingyu Machinery memberikan titik awal praktis untuk mengevaluasi mesin bubut gulung, penggiling, dan mesin penggilingan.

Serangkaian alat mesin ini dapat secara otomatis memotong alur sabit dengan arah rotasi yang berbeda dan sudut helix apa pun. Itu dapat membagi men...
Lihat detailnya
Serangkaian alat mesin ini terutama digunakan untuk lulus dan memproses gulungan. Ini juga dapat memutar lingkaran luar dan leher gulungan gulungan...
Lihat detailnya
Ketiga sumbu mesin adalah sekrup bola 50 × P10 level P3, dan proses perakitan pretensi tetap 2 ujung digunakan untuk memperkuat kekakuan aksial. ...
Lihat detailnya
Penggiling gulungan MK8450 CNC terutama digunakan untuk penggilingan kasar, penggilingan semi-finish, penggilingan halus, dan penggilingan non-spar...
Lihat detailnya
Saat ini, ukiran pola roll di rumah dan luar negeri umumnya mengadopsi metode elektrolisis, penggilingan mesin penggilingan horizontal biasa dan me...
Lihat detailnya
Alat mesin ini adalah jenis baru dari alat mesin grooving cnc roll yang dikembangkan berdasarkan seri mesin roll cnc roll perusahaan dan setelah pe...
Lihat detailnya
Alat mesin ini adalah jenis baru dari alat mesin grooving cnc roll yang dikembangkan berdasarkan seri mesin roll cnc roll perusahaan dan setelah pe...
Lihat detailnya
MX250 adalah mesin ganti roda berlian standar, digunakan untuk membentuk dan menggandarkan roda berlian untuk pabrik baja metalurgi. Diameter roda ...
Lihat detailnya
Seri ini terutama untuk mesin penggilingan alur CNC Crescent untuk menyediakan bagian yang berpakaian umum, seperti pemegang alat penggilingan, pem...
Lihat detailnya
Seri ini terutama menyediakan bagian-bagian yang berpakaian umum untuk mesin gerinda cincin CNC TC dan mesin penggilingan gulungan gulung, seperti ...
Lihat detailnyaNo.3, Xinghe Road, Taman Industri Zhaxi, Distrik Chongchuan, Nantong, Provinsi Jiangsu, 226003, P.R.China
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
Hak Cipta © Nantong Jingyu Machinery Co., Ltd. Semua hak dilindungi undang -undang

