


Cat:Mesin penggilingan roll cnc
Mesin berlekuk dan penanda CNC
XK9350 Series CNC Rebar Roll Roll Crescent Groove Milling Machine adalah produk yang ditingkatkan dari jenis XK500, yang cocok untuk memproses gulu...
Lihat detailnya
Pemotongan panjat menghasilkan permukaan akhir yang paling bersih dan akurat dalam penggilingan CNC — namun hanya jika mesin dan pengaturannya dapat menangani gaya pemotongan. Bagi produsen roller dan toko alat berat, kondisi tersebut biasanya terpenuhi.
Artikel ini menjelaskan apa itu pemotongan panjat, perbandingannya dengan pemotongan konvensional, dan kapan harus memilih setiap strategi dalam produksi nyata.
Dalam penggilingan pendakian, pemotong berputar searah dengan umpan benda kerja. Gigi pemotong memasuki material dengan ketebalan chip penuh dan menipiskan chip menjelang akhir pengikatan. Dalam penggilingan konvensional, gigi dimulai dari ketebalan nol chip, bergesekan dengan permukaan, kemudian mencapai ketebalan maksimum di bagian akhir.
Pemotongan pendakian juga disebut penggilingan bawah; konvensional disebut penggilingan. Nama-nama tersebut menunjukkan apakah pahat tersebut bergerak “turun” seiring dengan putaran atau “naik” melawannya.
| Faktor | Memanjat Pemotongan | Pemotongan Konvensional |
|---|---|---|
| Rotasi alat vs. umpan | Arah yang sama | Arah berlawanan |
| Ketebalan chip | Paling tebal saat masuk, menurun | Paling tipis saat masuk, meningkat |
| Tindakan pemotongan | Cutoff bersih, lebih sedikit gesekan | Menggosok di awal, lebih banyak gesekan |
| Permukaan akhir | Lebih baik pada pengaturan yang kaku | Dapat meninggalkan permukaan yang mengilap atau berlumuran |
| Kecenderungan paksaan | Ke bawah (untuk penggilingan periferal) | Ke atas (cenderung mengangkat benda kerja) |
| Keausan alat | Keausan lebih rendah saat pengaturannya kaku | Keausan tepi yang lebih tinggi karena gesekan |
| Resiko | Lendutan alat dapat menyebabkan tersangkutnya alat | Risiko pengerasan kerja |
Ketebalan chip adalah alasan utama toko CNC modern menyukai pemotongan panjat. Dengan pemotongan konvensional, insert atau end mill dimulai dengan beban chip nol, yang berarti tepinya mendorong, bukan gunting. Hal ini menciptakan gesekan, panas, dan pengerasan kerja pada banyak baja. Saat alat menggigit lebih dalam, alat tersebut akan mengenai lapisan yang mengeras dan lebih cepat aus.
Pemotongan pendakian dimulai dengan beban chip maksimum. Tepinya segera menghilangkan material, mengurangi penumpukan panas dan menghasilkan permukaan yang lebih halus. Gaya pemotongan juga cenderung mendorong benda kerja ke bawah menuju meja, sehingga menjaga bagian tersebut tetap stabil.
Stabilitas tersebut penting saat Anda melakukan milling benda kerja berbentuk silinder panjang seperti gulungan. Gaya pemotongan ke bawah membantu menahan gulungan pada blok V atau diam dengan stabil. Inilah salah satu alasan produsen program mesin penggilingan gulungan tugas berat CNC melewati pendakian sebagai strategi penyelesaian default.
Pemotongan pendakian memiliki satu kelemahan yang terkenal: jika mesin mengalami serangan balik atau kekakuan yang tidak memadai, pemotong dapat mengambil benda kerja dan menarik dirinya ke depan. Hal ini dapat menyebabkan meja tergelincir, alat pecah, atau hasil akhir bergelombang. Itulah sebabnya mesin lama dengan sekrup timah dan tanpa kompensasi serangan balik biasanya dijalankan dalam mode konvensional.
Pada mesin CNC dengan sekrup bola, pemandu yang dimuat sebelumnya, dan penyetelan servo yang tepat, serangan balik minimal. Pemotongan panjat tidak hanya menjadi aman tetapi juga lebih disukai. Untuk operasi penggilingan berat, persyaratannya adalah spindel yang kokoh dan pengaturan workholding yang stabil. Mesin gerinda gulung dan grooving gulung dibuat sesuai standar tersebut.
Getaran adalah pertimbangan lain. Pemotongan panjat cenderung menghasilkan lebih sedikit getaran dibandingkan pemotongan konvensional, terutama bila pahat diputar pada sudut yang konstan. Namun jika alat mulai bergetar, dapat menimbulkan bekas celoteh. Hal ini dibahas lebih detail pada artikel terkait di mengelola getaran pada penggiling gulungan CNC .
Pembuatan alur gulungan memerlukan pemotongan pola yang presisi menjadi gulungan baja atau besi tuang yang diperkeras. Baik lintasan roughing maupun finishing harus menjaga toleransi yang ketat pada lebar alur, kedalaman, dan posisi. Pemotongan panjat membantu dalam beberapa cara: menghasilkan potongan yang lebih bersih, mengurangi pembentukan duri, dan memperpanjang umur perkakas cetakan dan sisipan karbida berlapis.
Dalam produksi, praktik umum yang dilakukan adalah menggunakan pemotongan konvensional untuk proses roughing pertama ketika terdapat kerak atau permukaan tidak rata, lalu beralih ke pemotongan panjat untuk finishing. Alasannya sederhana: kulit yang kasar dapat membuat tepi karbida terkelupas jika pengikatan pertama terlalu agresif. Setelah permukaan bersih, pemotongan panjat memberikan akurasi yang diperlukan untuk kontur akhir.
Untuk permukaan gulungan, perbedaan permukaan akhir dapat diukur dalam nilai Ra atau Rz. Berdasarkan pengalaman kami, peralihan penyelesaian akhir dari pemotongan konvensional ke pemotongan panjat dapat meningkatkan kekasaran permukaan dengan margin yang dapat diukur jika jalur pahat disetel dengan benar. Pengurangan gesekan juga mengurangi kemungkinan noda, yang sangat penting untuk gulungan yang akan memberi tekstur pada lembaran logam atau pola timbul.
Peralihan dari pemotongan konvensional ke pemotongan panjat bukan sekadar perubahan arah. Anda harus menyesuaikan beberapa parameter:
Untuk bahan gulungan seperti baja perkakas D2 atau besi tuang dingin, titik awalnya adalah kedalaman potong radial ringan (0,5-1,0 mm) dalam mode pendakian dan pengumpanan sekitar 0,1-0,2 mm per gigi, kemudian disempurnakan berdasarkan hasil akhir.
Di bengkel reparasi gulungan pada umumnya, prosesnya dimulai dengan penggilingan konvensional untuk menghilangkan lapisan yang rusak. Operator kemudian beralih ke pemotongan panjat untuk lintasan terakhir yang menentukan profil alur. Karena pemotongan panjat menghasilkan permukaan yang lebih bersih, gulungan akan masuk ke penggiling dengan lebih sedikit sisa yang dibuang, sehingga memperpendek total waktu siklus.
 Mesin Penggilingan Gulungan CNC Otomatis dengan Kontrol Siemens Enam Sumbu Dirancang untuk perbaikan gulungan yang presisi, alat berat ini dilengkapi alas integral yang kaku dan jalur pemandu yang diperkeras untuk mendukung penggilingan pendakian profil alur. Kontrol enam sumbu dan spindel torsi tinggi dari Siemens memastikan pemotongan kontur yang akurat pada gulungan yang mengeras, sehingga mengurangi waktu penggilingan. Lihat Produk →
Penerapan umum lainnya adalah memotong rusuk seperti benang pada gulungan beralur. Penggilingan pendakian menghasilkan tepi yang lebih tajam pada puncak rusuk, yang mempengaruhi kualitas produk akhir dalam penggulungan batangan dan kawat. Itulah sebabnya mesin penggilingan gulungan tugas berat CNC diprogram dengan strategi pendakian yang terkontrol untuk kontur ini.
Tidak semua mesin milling melakukan pemotongan panjat dengan baik. Mesin harus memiliki rangka yang kokoh, sistem umpan bebas serangan balik, dan spindel yang dapat mempertahankan torsi pada kecepatan sedang. Untuk roll milling, biasanya berarti mesin dengan struktur boxway berat atau guideway yang diperkeras, bukan mill tugas ringan.
 Mesin Penggilingan Vertikal CNC XKV1800 dengan Struktur Tugas Berat yang Diperkuat Dibuat untuk milling pendakian yang stabil, mill vertikal ini menawarkan badan pesawat yang diperkeras dan sekrup bola bebas serangan balik. Langkah kerjanya yang besar dan kapasitas meja 2000 kg mengakomodasi pengecoran berat dan komponen baja, memberikan kekakuan yang diperlukan untuk pemotongan halus pada permukaan keras. Lihat Produk →
Mesin penggilingan CNC yang diperkuat dirancang dengan pemikiran ini. Mereka memberikan kekakuan yang diperlukan untuk menyerap guncangan dari kontak chip awal dan menjaga akurasi pada lintasan panjang pada permukaan gulungan yang diperkeras.
Pemotongan panjat bukanlah teknik tunggal; itu adalah keputusan yang Anda buat untuk setiap pass. Gunakan pemotongan konvensional untuk melewati kondisi yang kasar, bersisik, atau tidak stabil. Gunakan pemotongan panjat untuk lintasan penyelesaian yang mengutamakan kualitas permukaan dan masa pakai alat. Pada peralatan penggilingan gulungan CNC modern, pemotongan panjat harus menjadi bagian dari strategi penyelesaian default Anda.

XK9350 Series CNC Rebar Roll Roll Crescent Groove Milling Machine adalah produk yang ditingkatkan dari jenis XK500, yang cocok untuk memproses gulu...
Lihat detailnya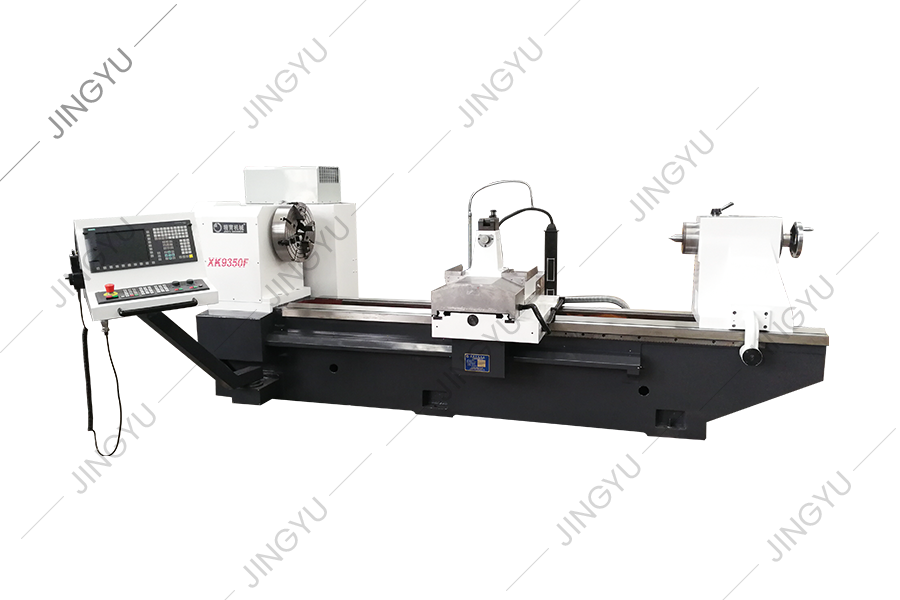
XK9350 Series CNC Rebar Roll Roll Crescent Groove Milling Machine adalah produk yang ditingkatkan dari jenis XK500, yang cocok untuk memproses gulu...
Lihat detailnya
Mengingat masalah pemrosesan gulungan baja berkecepatan tinggi, mesin penggilingan roll XK8450 CNC adalah jenis baru dari alat mesin pemrosesan alu...
Lihat detailnya
Serangkaian alat mesin ini terutama digunakan untuk lulus dan memproses gulungan. Ini juga dapat memutar lingkaran luar dan leher gulungan gulungan...
Lihat detailnya
CK8465H CNC Roll Lathe Bed mengadopsi struktur pemandu rolling linier tugas berat 2 3, yaitu dua rel pemandu persegi panjang yang disusun secara ho...
Lihat detailnya
Ketiga sumbu mesin adalah sekrup bola 50 × P10 level P3, dan proses perakitan pretensi tetap 2 ujung digunakan untuk memperkuat kekakuan aksial. ...
Lihat detailnya
Alat mesin ini adalah jenis baru dari alat mesin grooving cnc roll yang dikembangkan berdasarkan seri mesin roll cnc roll perusahaan dan setelah pe...
Lihat detailnya
Mesin ini terutama digunakan untuk menggiling dan memperbaiki pemotong giling roll iga silang berulir, yang dapat dengan mudah memperbaiki dan meng...
Lihat detailnya
Seri ini terutama menyediakan bagian-bagian yang berpakaian umum untuk mesin gerinda cincin CNC TC dan mesin penggilingan gulungan gulung, seperti ...
Lihat detailnya
Kami juga menyediakan suku cadang lain, seperti pemotong penggilingan pelat kotak -kotak, alat slotting roll, pompa oli, motor, sistem CNC, dll.
Lihat detailnyaNo.3, Xinghe Road, Taman Industri Zhaxi, Distrik Chongchuan, Nantong, Provinsi Jiangsu, 226003, P.R.China
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
Hak Cipta © Nantong Jingyu Machinery Co., Ltd. Semua hak dilindungi undang -undang

